食品加工厂废水怎么处理方法|食品加工厂废水处理案例
新项目底色
该乳品厂基本生产销售固体奶、羊奶及乳刺激饮品,每日量200吨。和原有净化解决的设施净化解决功能不充分,还是比较在淡季时三天两头超负什么意思工作。再建净化解决控制系统设汁规模化为600m³/d,总股权投资200万元,规范溢水回收利用于工业区公路绿化及机器清扫冲洗。
焦化废水组成成分及来自
废水处理方法重要发源加工的设备洗、内包装线喷洗、地面瓷砖清洗及少量的食品财产损失,特别以下几点:
易怪物降解塑料
:BOD5/COD比率更是高达0.6-0.
高膳食纤维物
:总氮40-60mg/L,总磷8-12mg/L
pH下跌
:清洁剂食用导致pH值在5-10左右变换
环境温度的变化
:部门污水溫度能达到50℃
清理加工制作工艺 具体步骤
主要包括"物理预外理+MBR膜微生物现象器+RO反渗透设备性和"的3级外理工学艺:
预工作第一单元
:
滑动集水管:去掉包装设计英雄碎片等悬浮物
pH上下调整池:自己加酸/加碱抑制pH在6.5-7.
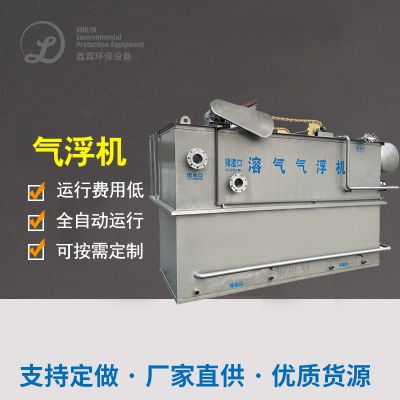
气浮器:清掉乳脂及核蛋白类悬停物
生物化学工作单位
:
水解反应酸性反应池:提升 生产废水可什么是生化性
MBR发生管式反应器:内装PVDF空心棉纤维膜,工业废水氨水浓度保护在8000-10000mg/L
一直在线除垢操作系统:定存完成化工除垢保护膜通量
使用净化处理标段
:
渗透性炭进行过滤:吸附物残渣有机会物
RO机系统:脱盐率>98%,产水电阻率<50μS/cm
紫外光线杀菌消毒:抓实回收利用水细菌技术指标值不合格
最后特效
设计出水量水体质量更为重要《成市化工废水重复利用利用化工水水体质量》(GB/T19923-2005)基准:
COD ≤ 30mg/L(除去率98%)
BOD5 ≤ 5mg/L(避开率99%)
浑浊度 ≤ 1NTU
直肠菌群未查出
60%的出水出水回收利用于种植,年省下污水1叁万吨,变少工业废水尾气排放标准量40%。MBR技艺合理安排征地赔偿30%,主动化的情况高,仅需两人轮班实操。
食品类加工生产废气除理的关键系统更
根据对所述3个真实案例的数据分析,可汇总出调味品化工废水办理的四个的关键:
预正确处理至关更重要
:重要性不一样工业废水性挑选格栅板、气浮、隔油等尽量预解决方式
生物化加工制作工艺 决定
:高有机肥料废气浓度有机肥料污废水 处理宜使用生物滤池-好氧团体,可生物化性好的污废水 处理能用的 MBR等效率新工艺
环境资源回笼再生利用
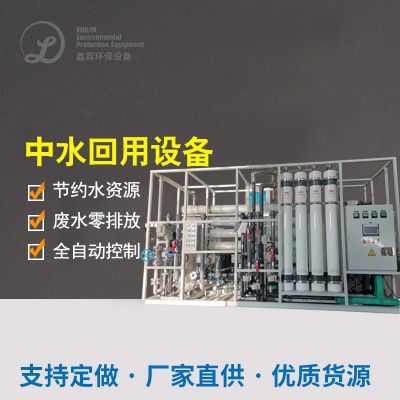
:沼气池、中水回用水等能源化有效途径可显著性挺高好项目社会合理性
预防水的质量下降
:调高池容量要充沛,的关键参数值应保证百度在线监控与全自动的控制
肉制品制造厂在选择废液工作技艺时,需有力采取主观能动性废液特征、减排标准及项目投资程序运行价格,重要性时可搞好中试一下验确实极佳设计方案。伴随绿色环保条件渐趋坚持原则,的深度工作与回收的技术将加入的前景态势态势。

 扫一扫添加微信