乳化切削液废水怎么处理方法|乳化切削液废水处理案例
业务经验
某机动车零零件加工厂主要的制造热车机缸体、加速箱结构件等细密零件,制造步骤中更多便用乳状液机车削液来降温和润滑情况。原因经常性制造积淀,车间内存贮了更多高浓硫酸浓度乳状液机车削液废水补救,COD(化学工业需氧量)多达20000-50000mg/L,含油份量超过了10%,且富含更多轻金属铝离子(如锌、镍、铜等)。该厂本身很简单的油池补救模式没办法足够排出条件,急要升到处理。
废污水因素及来自
废污水最主要的的来原于机床主轴生产制造过程中 中的切屑液根换、机械设备洗掉以其室内地面清扫冲洗水。最主要的的严重有害物质也包括:
矿产油及组成脂肪
表面上催化相转移催化剂(搅拌剂)
黑色金属磨削碎末(铁、铝、铜等)
防水剂、杀菌的剂等使用剂
正确处理加工过程操作流程
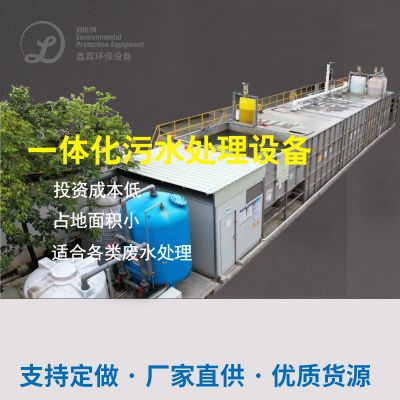
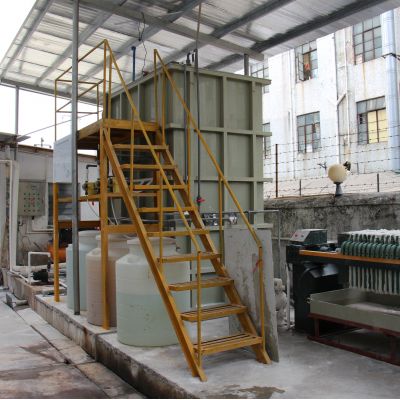
共性该厂的高酸度乳状液车削液化工废水,采用了“破乳+气浮+生化模式补救+纵深过滤器”的搭配新工艺:
预净化处理(破乳)
运用过酸破乳法,加药盐酸调控pH至2-3,使水和油剥离。
破乳后进入沉垫池,清掉大位置浮油和悬浮按钮物。
气浮正确处理
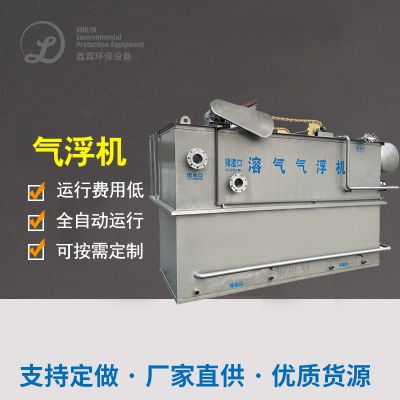
按照溶气气浮(DAF)进一点清理狗狗细小病毒油滴和橡胶胶体部分物质。
加药缔合氯化铝(PAC)和聚炳烯酰胺(PAM)怎强水解酸化池感觉。
生化模式工作
利用水解反应过酸+触碰腐蚀工艺设备,溶解废水底的有机的的有机废气。
操作析出氧(DO)在2-4mg/L,为了保证微分子生物学几丁质酶。
的深度操作
所采用几丁质酶炭物理吸附+多材质脱水,进这一步彻底清除残渣COD和对比度。
后面出水量经紫外光线清洁后工业废水处理或及格排放物。
既定实际效果
COD由刚开始的50000mg/L降低80mg/L左右,彻底清除率>99%。
含容量量从10%减少为5mg/L下列,达成《废水融合废气原则》(GB 8978-1996)特一级原则。
不锈钢正离子含锌量合乎制造业中水使用规则,地方水中水使用于車间洗。

 扫一扫添加微信