含淀粉工艺药厂车间粉层整冶与低能耗提升
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
治理 计划
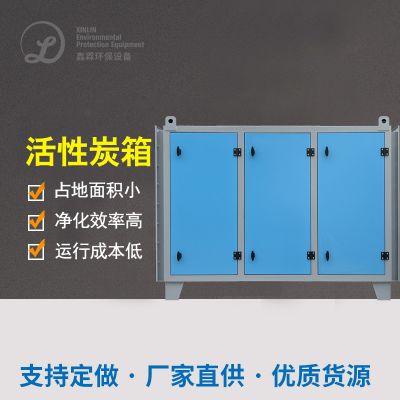
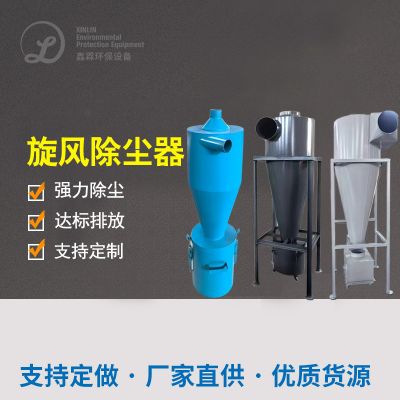
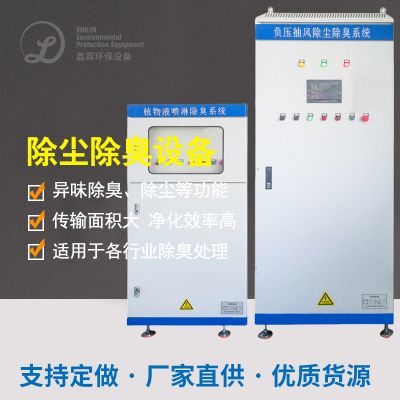
有有效率净化模式抽象化:运用“飓风净化+电脉冲信号布袋净化+飓风拆分”的組合加工,飓风净化器事先洗去大粒子其它杂物,电脉冲信号布袋净化器备选淋膜袋式吸附器,吸附要求达0.2μm,净化有效率加快至99.9%,有效确保排出溶液浓度底于8mg/m³;在缺水机 出口商、彩盒线等产尘点软件设置通风集尘罩,运用真空气流输送带管网将灰尘爆炸统一的气流输送带至净化模式,预防灰尘爆炸无组识排出;也改善管网规划,削减弯管与阻尼力,消减新风机耗能。
粉层防震与湿球温度把控好:在喷涂車间重要区域性施工粉层酸度探测仪、温湿球温度传调准器器,时时追踪自然环境性能;对除灰设施、电器设施参与防震更新,利用防震直流无刷电机、防震把控好箱,输送管道加裝如何解除静电反应地线设施,解除如何解除静电反应聚积风险点;可以通过在晾干缓解加剧湿球温度调准设施,将喷涂車间相对而言湿球温度把控好在60%作用,减掉面粉粉层因透湿结团,减轻设施堵住概率计算公式。
粉层收废分类处置与低碳去提升:将烟气净化系统化征集的水溶性小麦定粉粉层,经体力输料裝置送到水溶性小麦定粉收废分类处置仓,经除杂、干涩处置后,再一次产出生产销售制造或为副服务产品,年收废分类处置水溶性小麦定粉约150吨,提供效益约4五万元;互相对罗茨离心风机去定频去提升,表明生产销售制造线功率会自动调接功率,罗茨离心风机高耗能较低30%,年节约使用商业用电约10万元;对干涩设备去外保温提升,少热能量散失,较低干涩环低碳耗,综和高耗能减少15%。
智慧化网络维护服务与管控整体软件调优:安装装备智慧化网络维护服务app平台,随时监测器吸尘整体软件行驶参数值,如袋式过滤器的阻力、风机电机电流量、灰尘爆炸含量等,当装备冒出发现异常时电脑自动报警灯,信息提示网络维护服务者即时加工处理;制定计划规格化网络维护服务标准操作流程,每季度对袋式过滤器确定清灰、修改,加强组织领导吸尘整体软件稳定可靠行驶;时候整体软件调优加工标准操作流程,极大减少干热、包装盒过程的灰尘爆炸有量,从来源减低灰尘爆炸冶理有压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信