锡焊厂房有机废气治理情况
悍接过程中中造成的印刷的废气部分表繁杂,最主要的涵盖烟粉尘、轻金属硫化物、会伤硫化氢气体等。会根据悍接生产技术与众不同,印刷的废气部分表有一定异同:
粉尘粒状物
:通畅营养成分为铁、锰、铬、镍等金属制氧化的物,颗粒直径通畅在0.01-1μm范围内,易浮窗在暖空气中。
有影响实验室气体
:包涵臭氧杀菌(O₃)、氮防化合物(NOx)、一防防空气氧化碳(CO)、二防防空气氧化碳(CO₂)等。
发挥性设计物(VOCs)
:地方焊结方法中使用的焊剂或保护的其他气体中会制造几瓶VOCs。
补焊气体兼有这特殊性:
粒度小
:大地方科粒物专属可吸气科粒物(PM10及PM2.5),对人的影响大。
溶度动荡大
:氩弧焊施工时烟粉尘行成量随新工艺指标改变很深。
温度高高湿
:一部分氩弧焊有机废气治理摄氏度较高且含带水蒸汽,新增了清理关卡。
氩弧焊的废气处里常见问题与指导思想
外理关键问题
粒子物清理成功率特殊要求高
:激光焊接烟气粒子细微,普通烟气净化主设备根本无法便捷收集。
各种各样感染物混用
:需并且清理造成的废弃物物、气态造成的废弃物,方法组装冗杂。
喷涂车间战略布局禁止
:焊接生产办公桌发散或手机移动时,集气体统设定关卡大。
耗能与作业的成本
:治理程序需充分考虑效率与经济实惠性。
重中之重水平指导思想
根源有效控制
:优先权按照低飘尘不锈钢焊接原材料和工艺流程。
效率高集气软件
:按照厂房方式 设定合理有效的一部分通风或建筑体通风换气模式。
多用整理工学院艺
:一般而言应该"预除理+主除理+后除理"的乐队组合工艺设备。
智力化的控制
:给出气体含量自动式设定系统的正常运行规格,减小高能耗。
非常经典事例剖析
装修案例一:某中重型自动化厂电弧焊接生产加工废水整治
新项目游戏背景
:
勾臂垃圾车间以门头的结结构’电焊焊接应以,运行埋弧、排放物自我保护焊等多样工序,单日行成烟气粉尘约50kg,排放物室温常达60℃大于。
处理措施
:
集气控制系统
:选用顶吸罩+侧吸罩三人组合,提高认识电焊焊接工位器具烟气收集率≥90%。
解决施工工艺
:
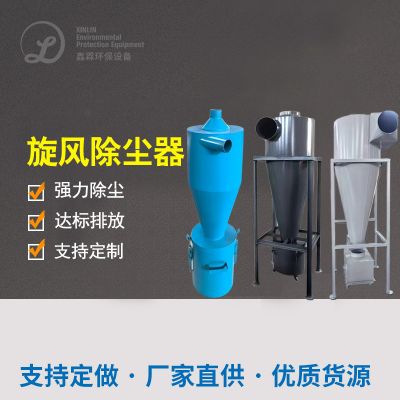
预清理:漩风收尘器的还原大颗粒状
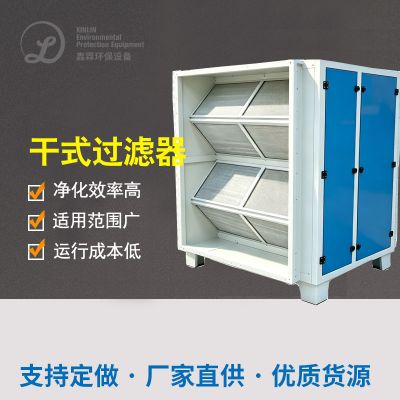
主整理:高效性滤筒收尘器(PTFE滚涂过滤材料)
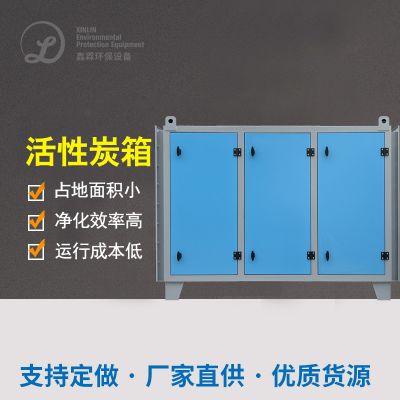
后整理:几丁质酶炭活性炭吸附装置设备整理稳定度气态影响物
智力管理
:利用熔接治具定时驻车定时改善新风机转动速度。
操作感觉
:
科粒物直接排放密度<10mg/m³
VOCs清掉率>85%
平台高能耗减低30%

 扫一扫添加微信